Artykuł sponsorowany
Od profilu do odbioru — jak zakład pod Poznaniem utrzymuje zgodność okna z projektem
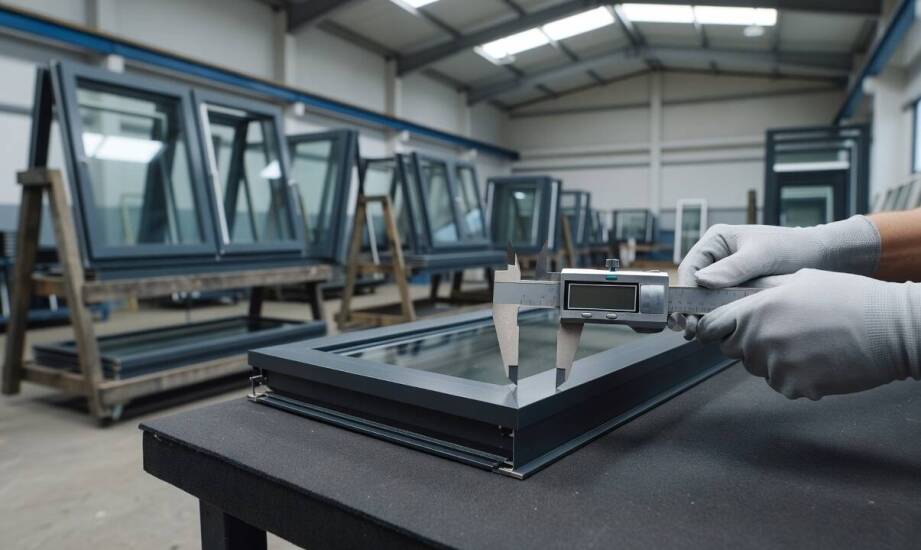
Inwestor zamawia dwa okna o identycznej specyfikacji technicznej od różnych dostawców. Po wyprodukowaniu i zamontowaniu na placu budowy jedno z nich wykazuje nieszczelności lub uciążliwe problemy z działaniem okuć. Drugie bez najmniejszego zarzutu spełnia rygorystyczne parametry projektowe. Różnica wynika bezpośrednio z procesów technologicznych zachodzących w hali produkcyjnej. To one ostatecznie decydują o pełnej zgodności gotowego wyrobu z pierwotnym zamówieniem. Nawet najlepszy system profili wymaga bowiem bezbłędnej obróbki i montażu, aby skutecznie zatrzymywać ciepło wewnątrz budynku.
Etapy produkcji decydujące o wymiarach i doborze profili
Własna produkcja okien PCV pozwala na ścisłą kontrolę wymiarów już na początkowym etapie cięcia materiału. Zautomatyzowane maszyny dzielą poszczególne elementy na podstawie precyzyjnych plików z danymi, które trafiają na produkcję z systemu zamówień. Eliminuje to niemal całkowicie błędy wynikające z obróbki ręcznej lub pomyłek w przeliczeniach. Kolejny niezbędny krok stanowi odpowiednie przygotowanie profili przed ich finalnym złożeniem. Na tym etapie frezarki wykonują otwory odwadniające i odpowietrzające. Wtedy też powstają dokładne miejsca pod okucia, zawiasy czy klamki. Właściwe wyprofilowanie oraz przewiercenie stali zbrojeniowej wewnątrz ramy gwarantują, że gotowa konstrukcja zachowa odpowiednią sztywność i parametry statyczne po obróbce termicznej.
Proces łączenia ram oraz skrzydeł okiennych zachodzi w zaawansowanych, sterowanych komputerowo zgrzewarkach. Maszyny te samodzielnie dobierają temperaturę łączenia, optymalny czas nagrzewania plastiku oraz niezbędną siłę nacisku. Parametry te bezpośrednio wpływają na ostateczną wytrzymałość naroży oraz późniejszą odporność ramy na silne podmuchy wiatru. Dysponując własną halą montażową, zakład znacznie szybciej wyłapuje ewentualne wady surowca. Szczegółowa weryfikacja dostarczanych komponentów odbywa się przed rozpoczęciem seryjnej realizacji. Taka wczesna kontrola skutecznie zapobiega wprowadzeniu słabszych partii materiału do linii produkcyjnej. W efekcie minimalizuje to ryzyko kosztownych opóźnień w harmonogramie robót. Systematyczne monitorowanie przebiegu prac ułatwia zachowanie ścisłej powtarzalności dla każdej sztuki.
Kontrole końcowe, oznaczenia i rola lokalnego producenta
Złożone okno przechodzi na koniec rygorystyczną inspekcję zakładową. Weryfikuje ona ostateczne przekątne ramy, bezproblemowe ryglowanie zastosowanych okuć oraz całkowitą szczelność wklejonych pakietów szybowych. Zgodnie z wytycznymi normy PN-EN 14351-1 każdy zatwierdzony wyrób musi otrzymać odpowiednie oznaczenia przed opuszczeniem fabryki. Kluczowym dokumentem staje się tutaj deklaracja właściwości użytkowych (DoP), która powinna fizycznie towarzyszyć wyrobowi budowlanemu podczas dostawy. Zestawienie to określa precyzyjne wartości testowe dla danego egzemplarza. Należą do nich przede wszystkim współczynnik przenikalności cieplnej ramy, klasa wodoszczelności oraz odpowiednia izolacyjność akustyczna. Posiadanie tej specyfikacji okazuje się bezwzględnie wymagane podczas oficjalnego odbioru budynku przez inspektora. Umożliwia też inwestorom sprawną realizację procedur serwisowych w kolejnych latach eksploatacji.
Właściwie zaplanowana logistyka i centralizacja procesów wytwórczych mocno wspierają współczesny rynek deweloperski. Bezpośrednia współpraca z rzetelną fabryką okien w Poznaniu lub najbliższych okolicach ułatwia bieżący nadzór nad realizacją zamówienia i eliminuje problemy związane z dalekim transportem wielkogabarytowym. Przykładem skutecznej weryfikacji takich standardów jest działająca w pobliskim Buku spółka jawna BROS. Przedsiębiorstwo opiera technologię montażu na rozwiązaniach o potwierdzonych właściwościach izolacyjnych, wykorzystując chociażby profile Salamander bluEvolution. W przypadku wariantu o głębokości zabudowy 82 mm stosuje się systemy pięcio- lub sześciokomorowe, które osiągają współczynnik przenikania ciepła dla ramy Uf na poziomie około 0,98 W/(m²K).
Stały wgląd kierownika produkcji w linię technologiczną pozwala osiągnąć doskonałą barierę termiczną bez ryzyka odchyleń od normy. Taka lokalna działalność zapewnia inwestorom budowlanym elastyczność niezbędną przy tworzeniu nietypowych przeszkleń w domach jednorodzinnych, a także ułatwia koordynację dostaw na duże osiedla mieszkaniowe. Zaplecze techniczne w regionie wspomaga również bezpieczną obsługę eksportu towarów do innych państw europejskich.
Odbiór nowoczesnej stolarki przez inwestora zawsze wymaga dokładnej weryfikacji znaków CE oraz niezbędnych certyfikatów. Brak spójności między wizją architekta a fizycznym wykonaniem ramy ujawnia się najczęściej dopiero w momencie rozładunku na placu budowy. Wartość własnej, zautomatyzowanej linii produkcyjnej polega na przewidywalności parametrów technicznych i całkowitej odpowiedzialności zakładu za wypuszczony na rynek element. Dzięki rygorystycznym procedurom prowadzonym na każdym etapie powstawania produktu, kupujący otrzymują konstrukcje, które niezawodnie zachowują deklarowane właściwości cieplne i statyczne przez cały okres eksploatacji budynku.
Kategorie artykułów
Polecane artykuły

Jak odróżnić budżetowy T-shirt damski, który wytrzyma codzienne pranie i noszenie
Codzienne zakupy odzieżowe często wiążą się z dylematem, zwłaszcza gdy przeglądamy podstawowe elementy garderoby. Pozornie identyczne koszulki z krótkim rękawem mogą diametralnie różnić się zachowaniem podczas użytkowania. Dwa modele w zbliżonej, przystępnej cenie często wyglądają na wieszaku lub zd

Jak surowe mięso królika wspomaga zdrowie i witalność pupila?
Dieta BARF zyskuje popularność dzięki Super Smakowi, producentowi surowej karmy dla zwierząt, który specjalizuje się w diecie opartej na surowym mięsie, podrobach i kościach. Surowe mięso z królika dostarcza białka oraz niezbędnych składników odżywczych wspierających rozwój i funkcjonowanie organizm