Artykuł sponsorowany
Kiedy zużyty otwór wymaga najpierw korekty geometrii, a dopiero potem honowania w bloku
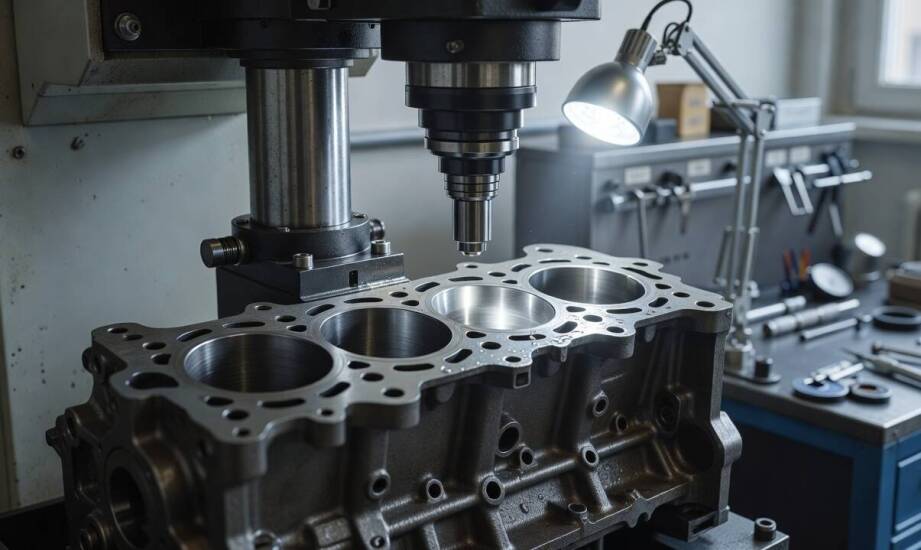
W trakcie codziennej eksploatacji silników spalinowych gładź cylindra podlega nieustannemu zużyciu, które wynika z tarcia pierścieni tłokowych, oddziaływania skrajnie wysokich temperatur spalania oraz obecności mikrozanieczyszczeń krążących w układzie smarowania. Kiedy otwór traci swoje prawidłowe wymiary i pierwotny kształt, powierzchowne wygładzenie ścianek maszynami o małym nacisku przestaje wystarczać do przywrócenia pełnej sprawności jednostki napędowej. W takich sytuacjach konieczna staje się kompleksowa obróbka mechaniczna, w której bazowym etapem naprawczym jest korekta uszkodzonej geometrii przed nałożeniem ostatecznej struktury roboczej. Zrozumienie kolejności tych procesów pozwala uniknąć błędów, które mogłyby doprowadzić do ponownego uszkodzenia układu korbowo-tłokowego niedługo po zmontowaniu silnika.
Przywracanie geometrii i osiowości cylindra
Pierwszy krok zaawansowanego procesu regeneracji ma na celu odtworzenie bazowej średnicy, osiowości oraz idealnej współosiowości otworu w bloku. Zastosowane w tym momencie szlifowanie otworu usuwa nadmiar materiału dokładnie w miejscach największych ubytków, niwelując jednocześnie zniekształcenia powstałe na skutek obciążeń termicznych. Dopiero po uzyskaniu matematycznie poprawnego walca w żeliwie operator maszyny przechodzi do nadawania powierzchni właściwej chropowatości. Proces honowania służy wyłącznie wytworzeniu charakterystycznego wzoru krzyżowego, który zapewnia odpowiednią retencję filmu olejowego na ściankach cylindra. Właściwy kąt przecięcia się linii ściernych decyduje o tym, jak zachowa się olej silnikowy podczas suwu pracy. Zbyt płaski kąt powoduje szybkie spływanie lubrykantu do miski olejowej, natomiast zbyt stromy prowadzi do nadmiernego spalania oleju przez silnik.
Różnica między obróbką zgrubną a wykańczającą sprowadza się do ilości usuwanego metalu. Honownica zbiera bardzo cienką warstwę materiału, zazwyczaj w granicach od 0,002 do 0,05 mm w trakcie kolejnych przejazdów głowicy ściernej. Roztaczanie pozwala z kolei usunąć znacznie więcej naddatku, co okazuje się niezbędne do bezpiecznego osiągnięcia zaplanowanego wymiaru naprawczego. Próba zniwelowania głębokich rys za pomocą samego wygładzania doprowadziłaby do powstania lejkowatego kształtu cylindra, co uniemożliwiłoby pierścieniom poprawne uszczelnienie komory spalania. Rozdzielenie tych dwóch operacji stanowi absolutny fundament skutecznej naprawy bloku silnika.
Rozpoznawanie skrajnego zużycia i specyfika typów silników
Decyzję o wyborze technologii naprawczej opiera się na wynikach pomiarów średnicówką zegarową. Narzędzie pomiarowe wprowadza się do wnętrza cylindra w celu weryfikacji wymiaru w kilku płaszczyznach i na różnych wysokościach, badając dokładnie martwe punkty pracy tłoka. Owalność lub stożkowatość przekraczająca 0,05 mm kwalifikuje blok do wcześniejszego roztaczania. Podobnej interwencji wymagają głębokie wżery, zarysowania wyczuwalne pod paznokciem, lokalne wybicia materiału wywołane zatarciem sworznia czy przekroczenie limitu serwisowego określonego przez producenta.
Sposób postępowania zależy ściśle od budowy samego bloku i użytych przez fabrykę materiałów. W jednostkach posiadających aluminiowe bloki z powłoką typu Nikasil klasyczna obróbka skrawaniem jest wykluczona ze względu na minimalną grubość utwardzonej warstwy. W takich silnikach naprawa polega na wymianie całej powłoki galwanicznej lub mechanicznym wprasowaniu żeliwnych tulei, co diametralnie zmienia proces technologiczny. Inaczej sytuacja wygląda w konwencjonalnych jednostkach ciężarowych oraz potężnych maszynach rolniczych. Z racji pracy pod ogromnym obciążeniem i w zapylonym środowisku zużycie ścianek postępuje w nich znacznie agresywniej. Rozległe ubytki materiału sprawiają, że wyrównanie geometrii przed końcowym wykończeniem staje się wymogiem niemal w każdym przypadku remontu głównego.
Niekiedy degradacja gładzi jest tak zaawansowana, że usunięcie materiału doprowadziłoby do pocienienia ścianek cylindra lub wyjścia poza obrys katalogowych tłoków. W takich sytuacjach korekta samej średnicy ustępuje miejsca procesowi tulejowania, który umożliwia fizyczne odtworzenie nominału poprzez osadzenie w otworze nowej wstawki ze stopu żeliwa.
Skuteczność remontu opiera się na bezwzględnym trzymaniu się reżimu technologicznego, dokładnej diagnostyce i dopasowaniu etapów obróbki do stopnia zniszczenia metalu. Wieloletnia praktyka zakładów obróbki mechanicznej – w tym firmy Jurgal – dobitnie udowadnia, że zignorowanie etapu wyprowadzania osiowości i próba samego wygładzenia odkształconego cylindra skutkuje szybkim przedmuchiwaniem spalin do skrzyni korbowej. Utrzymanie prawidłowej sekwencji naprawczej stanowi gwarancję, że po złożeniu jednostki układ korbowo-tłokowy będzie funkcjonował stabilnie i bezawaryjnie pod pełnym obciążeniem roboczym.
Kategorie artykułów
Polecane artykuły
Dlaczego elastyczny splot ułatwia dopasowanie siatki do nietypowych otworów i zabudów technicznych
Na placu budowy lub w hali produkcyjnej bardzo często pojawia się potrzeba bezpiecznego osłonięcia nietypowego otworu wentylacyjnego. Podobny problem dotyczy zabezpieczania nieregularnych wnęk technicznych, w których pracują delikatne urządzenia pomiarowe. Sztywna struktura zgrzewana wymaga w takich
Jak liniowe światło LED i profile oświetleniowe zmieniają odbiór płytek oraz paneli LVT w łazience i salonie
Ten sam fragment płytki ceramicznej lub panelu LVT w naturalnym dziennym oświetleniu wydaje się równomierny i gładki. Sytuacja zmienia się diametralnie po uruchomieniu strumienia świetlnego z profilu LED. Linia promieni padająca pod odpowiednim kątem sprawia, że faktura nagle zyskuje trójwymiarową g